ریخته گری تحت فشار دایکاست چیست؟

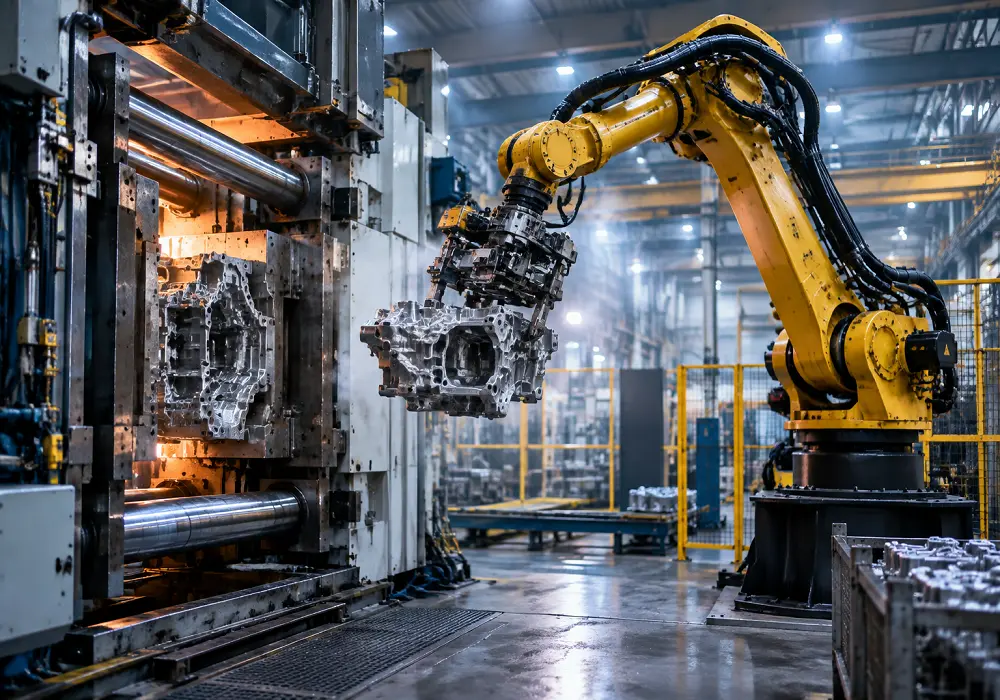
در صنایع تولیدی، انتخاب روش مناسب برای ساخت قطعات فلزی تأثیر مستقیمی بر کیفیت، سرعت تولید، دقت ابعادی و هزینه نهایی دارد. یکی از روشهایی که برای تولید قطعات فلزی با شکلهای نسبتاً پیچیده و تیراژ بالا مورد استفاده قرار میگیرد، ریخته گری تحت فشار دایکاست است. در این روش، فلز مذاب با سرعت و فشار بالا وارد یک قالب فلزی میشود و پس از پرشدن حفره قالب و انجماد، قطعه موردنظر شکل میگیرد. استفاده از قالب دائمی و امکان تکرار چرخه تولید، دایکاست را به گزینهای مناسب برای تولید تعداد زیادی قطعه مشابه تبدیل کرده است.
اهمیت این روش فقط به صنایع سنگین محدود نمیشود. قطعات تزئینی، یراقآلات، اکسسوریهای فلزی، برخی اجزای بدلیجات و دستههای فلزی سینی نیز میتوانند با استفاده از فرآیندهای ریخته گری تحت فشار تولید شوند. در چنین محصولاتی، جزئیات ظاهری، یکنواختی قطعات و قابلیت اجرای عملیات تکمیلی مانند پرداخت و آبکاری اهمیت زیادی دارد. به همین دلیل، شناخت دقیق ریخته گری تحت فشار دایکاست میتواند برای تولیدکنندگان و افرادی که قصد سفارش ساخت قطعات فلزی دارند، مفید باشد.
ریخته گری تحت فشار دایکاست چیست و چگونه انجام میشود؟
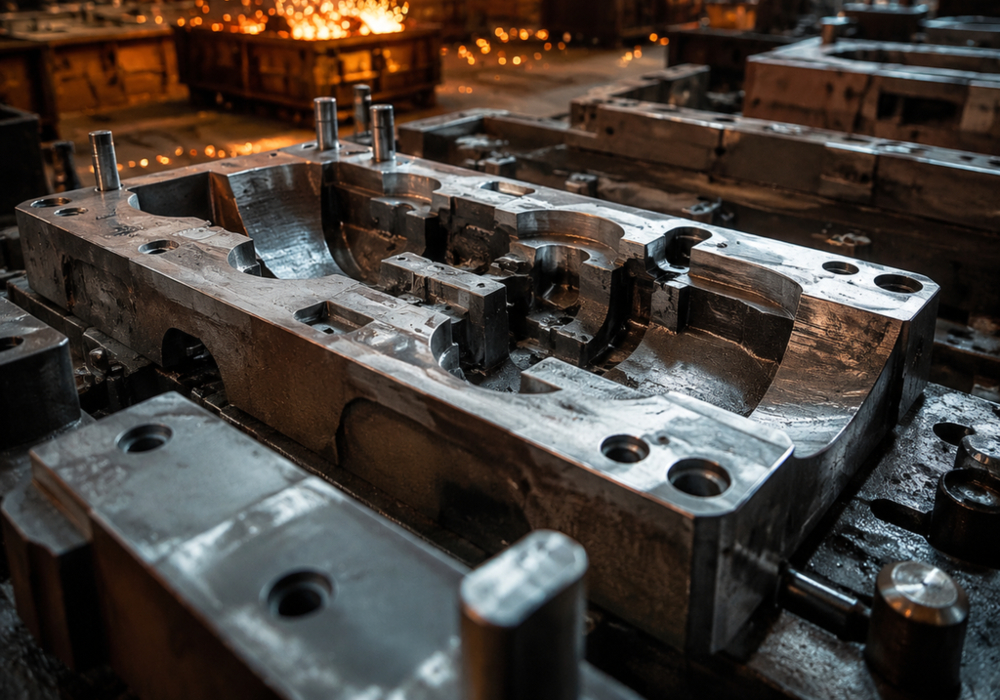
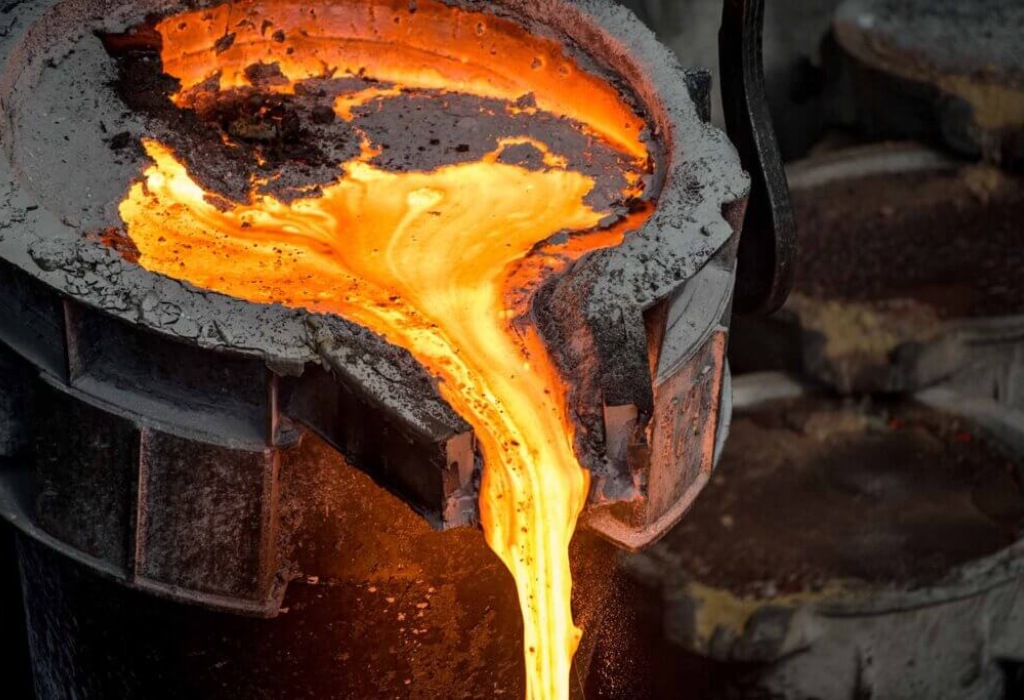
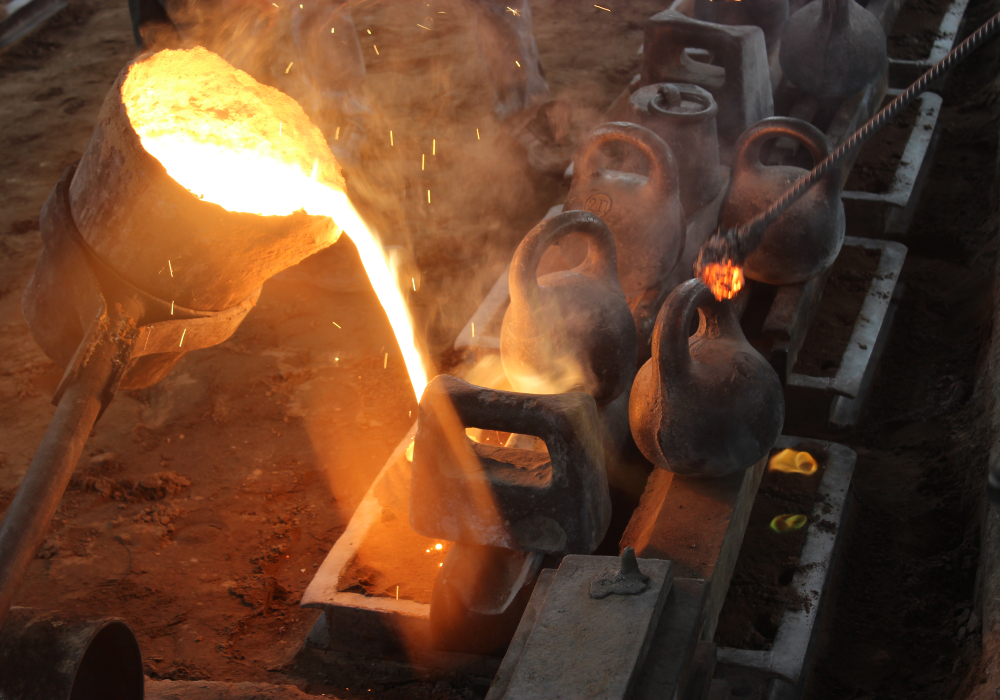
ریخته گری تحت فشار دایکاست یکی از روشهای ریخته گری فلزات است که در آن فلز مذاب با فشار قابلتوجه و سرعت بالا به داخل یک قالب فلزی تزریق میشود. قالب معمولاً از دو بخش اصلی تشکیل میشود و حفره داخلی آن، شکل قطعه نهایی را مشخص میکند. فشار تزریق کمک میکند مذاب با سرعت مناسب در بخشهای مختلف قالب جریان پیدا کند و جزئیات طراحی را تا حد زیادی روی قطعه منتقل کند. این ویژگی باعث شده است دایکاست برای تولید قطعاتی با هندسه پیچیده و سطح نسبتاً ظریف مورد استفاده قرار گیرد. در منابع صنعتی نیز دایکاست بهعنوان یکی از فرآیندهای تولید قطعات فلزی با قالبهای دائمی شناخته میشود.
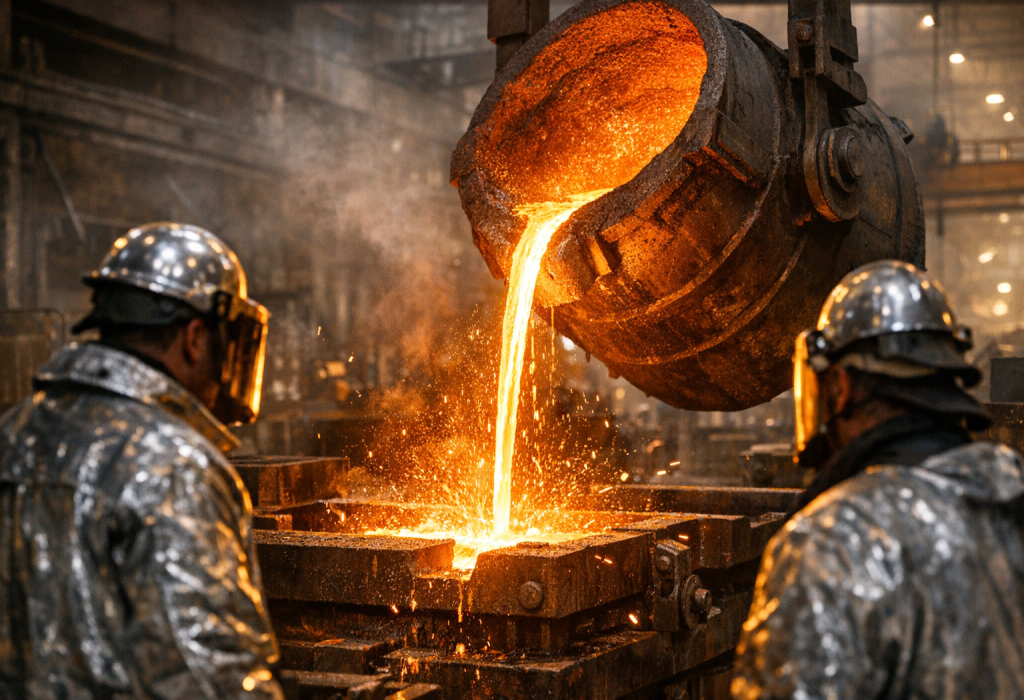
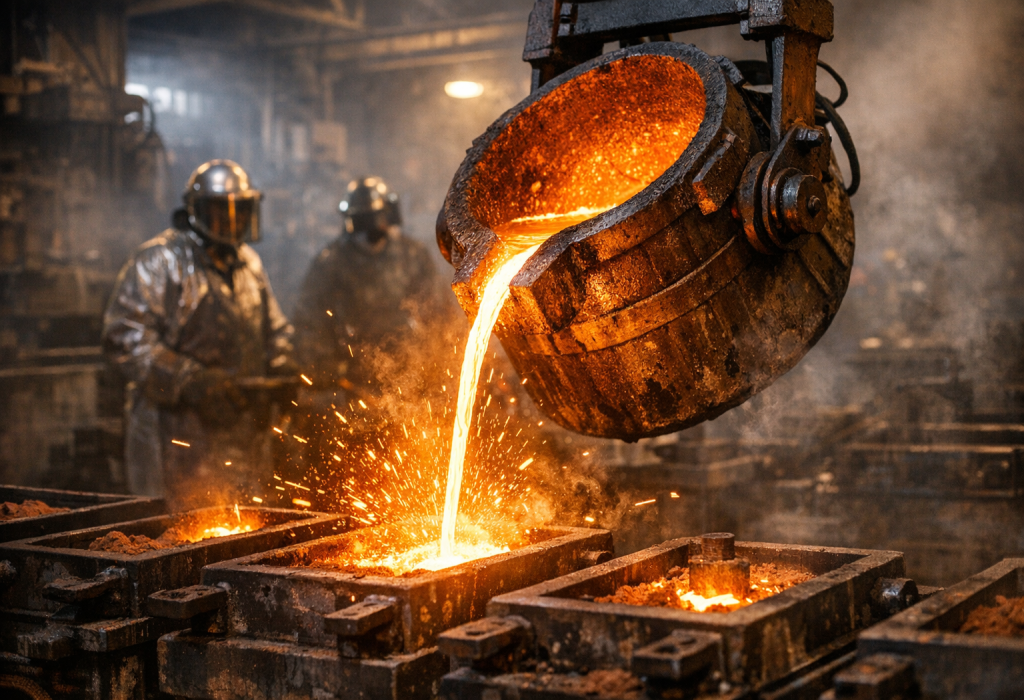
فرآیند تولید از آمادهسازی قالب و ذوب آلیاژ شروع میشود و سپس مذاب به محفظه تزریق انتقال پیدا میکند. در مرحله بعد، پیستون یا سیستم تزریق، فلز مذاب را با فشار به داخل قالب هدایت میکند. پس از پرشدن قالب، فلز در مدت مشخصی خنک و منجمد میشود. قالب سپس باز شده و قطعه توسط سیستم خروج از قالب بیرون میآید. در نهایت، قسمتهای اضافی مانند راهگاه و زائدهها جدا شده و در صورت نیاز عملیاتهایی مانند پرداخت، ماشینکاری، پولیش یا آبکاری روی قطعه انجام میشود.
مراحل اصلی ریخته گری تحت فشار دایکاست
برای رسیدن به یک قطعه باکیفیت، هر مرحله از فرآیند باید بهصورت هماهنگ انجام شود. کوچکترین خطا در طراحی قالب، دمای مذاب یا شرایط تزریق میتواند روی ظاهر و ویژگیهای قطعه نهایی تأثیر بگذارد.
۱. طراحی قطعه و قالب
ابتدا شکل، ابعاد و جزئیات قطعه مشخص میشود. سپس قالب متناسب با طراحی محصول ساخته میشود. در این مرحله عواملی مانند مسیر ورود مذاب، خروج هوا، سیستم خنککاری و نحوه خارجشدن قطعه از قالب باید در نظر گرفته شوند.
۲. آمادهسازی و ذوب آلیاژ
فلز یا آلیاژ موردنظر در کوره ذوب میشود. انتخاب آلیاژ به کاربرد قطعه، ویژگیهای مکانیکی، ظاهر موردنیاز و شرایط تولید بستگی دارد. کنترل دمای مذاب اهمیت زیادی دارد؛ زیرا تغییرات نامناسب دما میتواند روی جریان مذاب و پرشدن قالب اثر بگذارد.
۳. تزریق مذاب به قالب
در این مرحله فلز مذاب با سرعت و فشار مشخص به داخل حفره قالب تزریق میشود. سرعت تزریق باید بهگونهای تنظیم شود که قالب بهطور کامل پر شود و در عین حال احتمال ایجاد برخی عیوب کاهش پیدا کند.
۴. خنکشدن و انجماد
پس از پرشدن قالب، فلز مذاب با دیواره قالب در تماس قرار میگیرد و شروع به خنکشدن میکند. کنترل شرایط حرارتی قالب و زمان انجماد برای دستیابی به قطعهای یکنواخت اهمیت دارد.
۵. بازکردن قالب و خروج قطعه
پس از انجماد، قالب باز شده و قطعه توسط مکانیزمهای مخصوص از آن خارج میشود. سپس قالب برای چرخه بعدی آماده خواهد بود.
۶. پرداخت و عملیات تکمیلی
قطعه خارجشده ممکن است به عملیات تکمیلی نیاز داشته باشد. جداکردن راهگاه، حذف زائدهها، پرداخت سطح، پولیش، ماشینکاری یا آبکاری از جمله فرآیندهایی هستند که بسته به نوع محصول میتوان روی قطعه انجام داد.
انواع ریخته گری دایکاست چه تفاوتی با یکدیگر دارند؟
یکی از روشهای رایج برای دستهبندی فرآیند دایکاست، توجه به نوع سیستم تزریق و محل قرارگیری محفظه تزریق نسبت به مذاب است. بهطور کلی، دو شیوه اصلی یعنی دایکاست محفظه گرم و دایکاست محفظه سرد شناخته میشوند. انتخاب بین این دو روش به نوع آلیاژ، دمای ذوب، طراحی قطعه و ویژگیهای دستگاه بستگی دارد.
دایکاست محفظه گرم
در دایکاست محفظه گرم، سیستم تزریق در ارتباط نزدیکتری با فلز مذاب قرار دارد. این روش برای برخی آلیاژهایی که شرایط ذوب آنها با تجهیزات محفظه گرم سازگاری دارد، مناسب است و میتواند سرعت چرخه تولید بالایی ایجاد کند.
دایکاست محفظه سرد
در روش محفظه سرد، مقدار مشخصی از فلز مذاب ابتدا وارد محفظه تزریق میشود و سپس پیستون آن را با فشار بالا به سمت قالب هدایت میکند. این روش برای برخی آلیاژهای دارای دمای ذوب بالاتر کاربرد بیشتری دارد.
| ویژگی | محفظه گرم | محفظه سرد |
|---|---|---|
| نحوه ورود مذاب | سیستم تزریق در ارتباط نزدیک با مذاب | انتقال مذاب به محفظه پیش از تزریق |
| سرعت چرخه | معمولاً بالا | بسته به دستگاه و قطعه |
| کاربرد | مناسب برای برخی آلیاژهای خاص | مناسب برای طیف دیگری از آلیاژها |
| نوع انتخاب | وابسته به آلیاژ و تجهیزات | وابسته به آلیاژ و مشخصات قطعه |
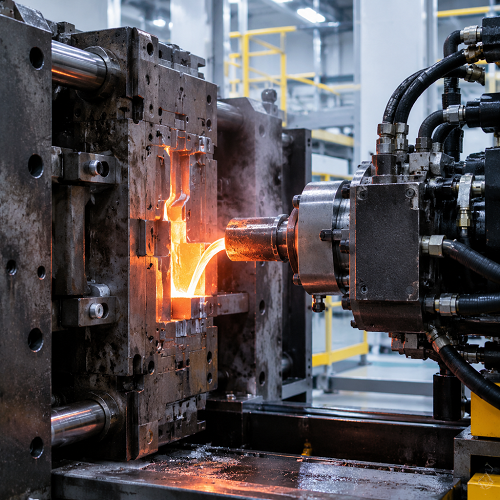
ریخته گری تحت فشار دایکاست
مزایای ریخته گری تحت فشار دایکاست چیست؟
استفاده از ریخته گری تحت فشار دایکاست برای تولید قطعات فلزی مزایای مختلفی دارد. یکی از مهمترین مزایا، قابلیت تولید تعداد زیادی قطعه مشابه با سرعت مناسب و تکرارپذیری قابلقبول است. از آنجا که قالب دایکاست یک قالب دائمی است، پس از آمادهسازی آن میتوان برای چرخههای متعدد تولید از همان قالب استفاده کرد. این ویژگی بهخصوص در پروژههایی که تیراژ تولید بالاست، اهمیت اقتصادی پیدا میکند.
مزیت دیگر این روش، امکان تولید قطعات دارای جزئیات و هندسه نسبتاً پیچیده است. فشار تزریق کمک میکند فلز مذاب بخشهای مختلف حفره قالب را پر کند و شکل طراحیشده را ایجاد نماید. همچنین سطح قطعات دایکاست در بسیاری از کاربردها از کیفیت مناسبی برخوردار است و بسته به محصول ممکن است تنها به عملیات تکمیلی محدودی نیاز داشته باشد. دایکاست در حوزه تولید قطعات فلزی و صنایع مختلف ساختوتولید کاربرد دارد.
دقت و تکرارپذیری مناسب
یکی از دلایل استفاده از این روش، امکان تولید قطعات متعدد با شکل و ابعاد نزدیک به یکدیگر است. طراحی دقیق قالب و کنترل پارامترهای تولید نقش مهمی در این موضوع دارند.
سرعت تولید بالا
وقتی قالب آماده باشد، چرخه تولید میتواند با سرعت مناسبی تکرار شود. به همین دلیل دایکاست برای پروژههای تیراژ بالا جذابیت بیشتری دارد.
امکان ساخت قطعات ظریف
فشار تزریق به پرشدن بهتر حفره قالب کمک میکند. این موضوع برای تولید قطعات کوچک، تزئینی و دارای جزئیات اهمیت ویژهای دارد.
کاهش نیاز به برخی عملیات ماشینکاری
اگر قالب بهدرستی طراحی شده باشد، قطعه میتواند با شکل نزدیک به محصول نهایی از قالب خارج شود و نیاز به برخی عملیات ماشینکاری کاهش پیدا کند.
قابلیت اجرای عملیات تکمیلی
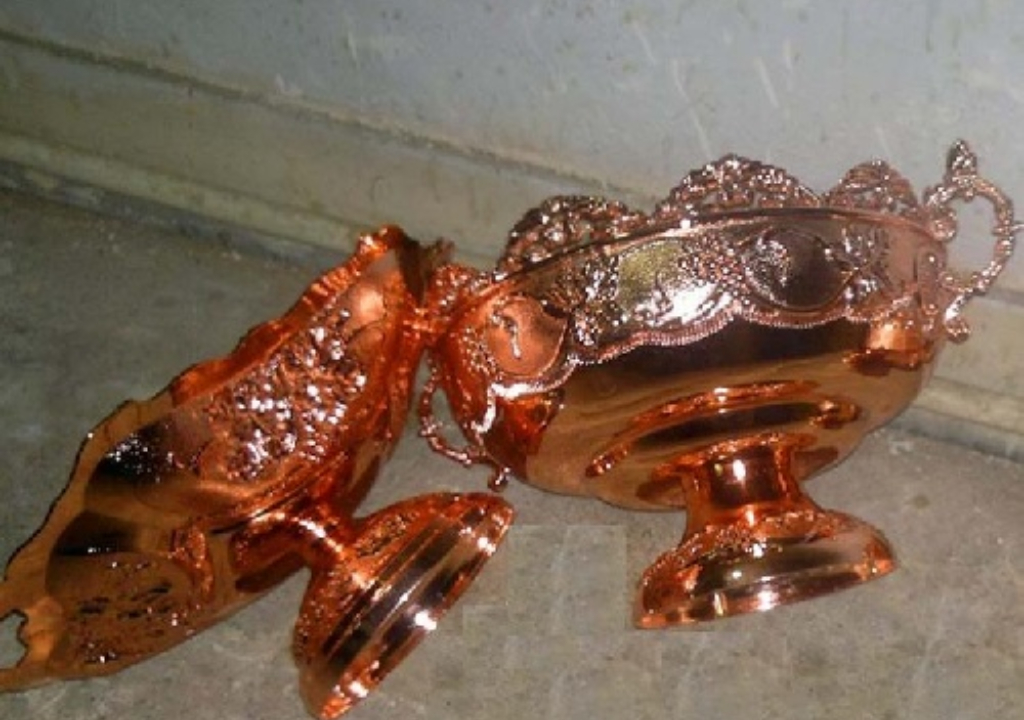
قطعات تولیدشده با دایکاست را میتوان، متناسب با جنس و کاربرد، تحت فرآیندهایی مانند پرداخت، پولیش یا آبکاری قرار داد. این ویژگی در تولید قطعات تزئینی و اکسسوریهای فلزی اهمیت زیادی دارد.
کاربردهای ریخته گری تحت فشار دایکاست در تولید قطعات فلزی
کاربرد ریخته گری تحت فشار دایکاست به یک صنعت خاص محدود نیست. این روش در تولید طیف مختلفی از قطعات فلزی مورد استفاده قرار میگیرد و زمانی اهمیت بیشتری پیدا میکند که تولیدکننده به قطعاتی با شکل مشخص، جزئیات مناسب و قابلیت تولید تکرارشونده نیاز داشته باشد.
در تولید اکسسوریهای فلزی، ظاهر قطعه اهمیت زیادی دارد. دایکاست میتواند امکان تولید فرمهای متنوع و تکرارشونده را فراهم کند. پس از تولید نیز با توجه به نوع قطعه میتوان از پرداخت یا آبکاری برای ایجاد ظاهر نهایی استفاده کرد. برخی قطعات بدلیجات دارای طرحهای ظریف و ابعاد کوچک هستند. استفاده از قالب مناسب و کنترل فرآیند تزریق میتواند برای تولید تعداد زیادی قطعه مشابه مفید باشد.
دسته سینی یکی دیگر از محصولاتی است که میتواند از فرآیندهای ریخته گری و شکلدهی فلزات بهره ببرد. طراحی مناسب قالب در این بخش اهمیت ویژهای دارد؛ زیرا علاوه بر ظاهر، ابعاد محل اتصال و استحکام قطعه نیز باید متناسب با کاربرد آن باشد.
بسیاری از قطعات فلزی تزئینی یا یراقآلات به شکلهای خاص تولید میشوند. دایکاست میتواند برای ساخت این قطعات در تیراژهای مختلف مورد استفاده قرار گیرد.
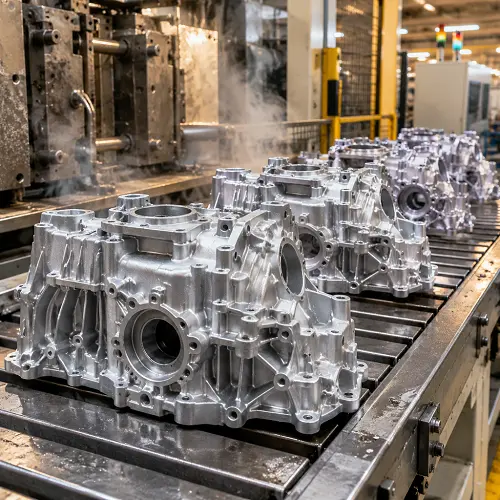
ریخته گری تحت فشار دایسکت
چه عواملی روی کیفیت قطعات دایکاست تأثیر میگذارند؟
کیفیت قطعه نهایی تنها به دستگاه وابسته نیست؛ بلکه مجموعهای از عوامل در طول فرآیند تولید روی نتیجه تأثیر میگذارند. کیفیت آلیاژ، طراحی قالب، دمای مذاب، سرعت و فشار تزریق، شرایط خنککاری و نحوه خروج قطعه از قالب، همگی باید متناسب با محصول تنظیم شوند.
در قطعات تزئینی و اکسسوریها، موضوع کیفیت سطح اهمیت بیشتری پیدا میکند؛ زیرا کوچکترین ایراد ظاهری ممکن است پس از پرداخت یا آبکاری نیز خود را نشان دهد. به همین دلیل، کنترل کیفیت باید از مرحله انتخاب مواد اولیه و طراحی قالب آغاز شود و تا پایان عملیات تکمیلی ادامه پیدا کند.
کیفیت آلیاژ
ترکیب و کیفیت فلز اولیه میتواند روی ویژگیهای قطعه، قابلیت شکلگیری و کیفیت سطح آن تأثیر داشته باشد.
طراحی قالب
قالب باید متناسب با هندسه قطعه طراحی شود. محل راهگاه، مسیر جریان مذاب، خروج هوا و سیستم خنککاری از بخشهای مهم طراحی هستند.
دمای مذاب و قالب
دمای نامناسب میتواند جریان فلز و نحوه پرشدن قالب را تحت تأثیر قرار دهد. بنابراین کنترل شرایط حرارتی یکی از بخشهای مهم فرآیند است.
فشار و سرعت تزریق
فشار و سرعت تزریق باید با توجه به نوع قطعه و آلیاژ انتخاب شود. تنظیم نامناسب این پارامترها میتواند احتمال ایجاد برخی عیوب را افزایش دهد.
عملیات پس از ریخته گری
پس از خروج قطعه از قالب، کیفیت جداکردن زائدهها و انجام فرآیندهایی مانند پرداخت و آبکاری نیز روی ظاهر نهایی تأثیرگذار است.
مشاهده حُجره اینترنتی این مجموعه:
💬 سخن پایانی
ریخته گری تحت فشار دایکاست یکی از روشهای کاربردی برای تولید قطعات فلزی با شکلهای متنوع، جزئیات مناسب و قابلیت تولید تکرارشونده است. در این فرآیند، فلز مذاب با فشار و سرعت مشخص وارد قالب فلزی میشود و پس از خنکشدن و انجماد، قطعه از قالب خارج میشود. استفاده از قالب دائمی، سرعت مناسب تولید، قابلیت ساخت قطعات ظریف و امکان اجرای عملیات تکمیلی، از مهمترین ویژگیهای این روش بهشمار میروند.
انتخاب دایکاست باید بر اساس جنس آلیاژ، شکل قطعه، تیراژ موردنیاز، دقت ابعادی و کیفیت سطح مورد انتظار انجام شود. در حوزههایی مانند تولید بدلیجات، اکسسوریهای فلزی، قطعات تزئینی و دسته سینی نیز طراحی قالب و کنترل دقیق فرآیند اهمیت زیادی دارد. در نهایت، زمانی میتوان از مزایای واقعی دایکاست بهره برد که تمام مراحل، از طراحی قالب و انتخاب آلیاژ تا تزریق، خنککاری، خروج قطعه و پرداخت نهایی، بهصورت اصولی و هماهنگ انجام شوند.
برای ثبت سفارش و خرید انواع یراق آلات با بهترین کیفیت به صفحه تماس با ما مراجعه کنید.