
انواع ریخته گری آلومینیوم

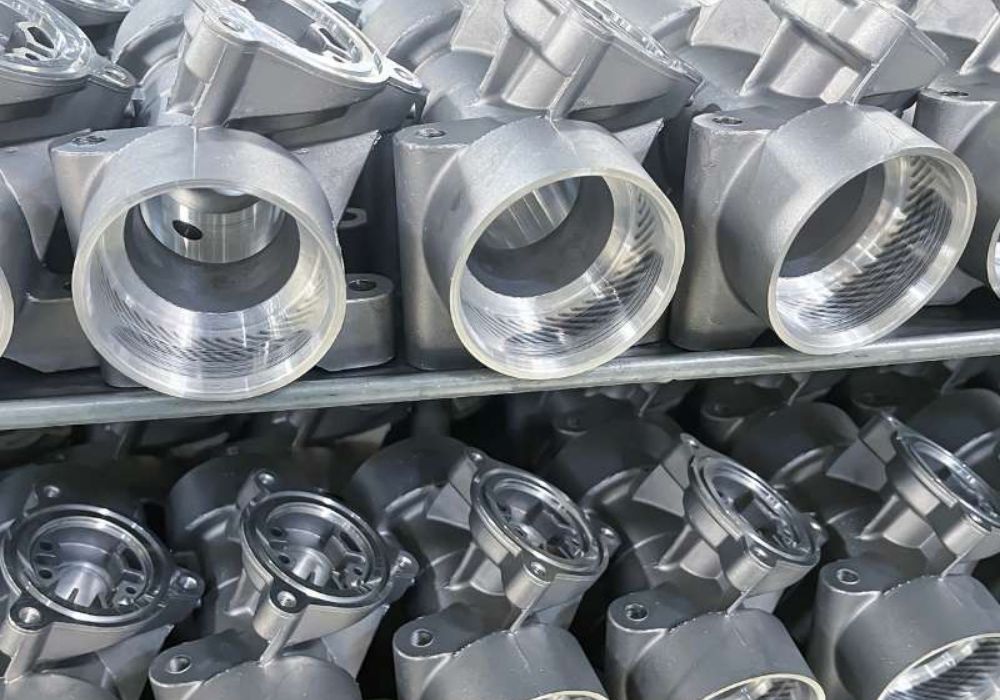
آلومینیوم بهدلیل وزن کم، قابلیت شکلپذیری مناسب، مقاومت مطلوب در برابر خوردگی و امکان ترکیب با عناصر آلیاژی مختلف، یکی از فلزات پرکاربرد در صنایع تولیدی محسوب میشود. بسیاری از قطعاتی که در صنایع مختلف مورد استفاده قرار میگیرند، با استفاده از فرآیندهای ریخته گری تولید میشوند. بااینحال، ریخته گری آلومینیوم تنها یک روش مشخص نیست و بر اساس نوع قالب، شیوه ورود مذاب، فشار اعمالشده، دقت موردنیاز و تیراژ تولید میتوان از روشهای متفاوتی استفاده کرد.
شناخت انواع ریخته گری آلومینیوم به تولیدکنندگان کمک میکند متناسب با شکل قطعه، میزان پیچیدگی، تعداد موردنیاز و کیفیت مورد انتظار، روش مناسب را انتخاب کنند. از ریخته گری ماسهای و ثقلی گرفته تا دایکاست، ریخته گری دقیق و روشهای گریز از مرکز، هرکدام ویژگیها و کاربردهای متفاوتی دارند. در این مقاله، مهمترین روشهای ریخته گری آلومینیوم را بررسی میکنیم تا دید جامعتری نسبت به این فرآیند داشته باشید.
انواع ریخته گری آلومینیوم را میتوان بر اساس شیوه شکلگیری قطعه و نحوه ورود فلز مذاب به قالب دستهبندی کرد. از رایجترین روشها میتوان به ریخته گری ماسهای، ریخته گری ثقلی، ریخته گری تحت فشار یا دایکاست، ریخته گری دقیق و ریخته گری گریز از مرکز اشاره کرد. تفاوت اصلی این روشها در نوع قالب، فشار و سرعت ورود مذاب، دقت ابعادی، کیفیت سطح و میزان مناسببودن آنها برای تولید انبوه یا قطعات سفارشی است.
انتخاب روش مناسب به عوامل مختلفی بستگی دارد. برای نمونه، اگر قطعهای بزرگ یا دارای هندسه نسبتاً ساده باشد، ریخته گری ماسهای میتواند گزینه مناسبی باشد؛ اما برای تولید تعداد زیادی قطعه کوچک و دارای جزئیات، دایکاست مزیت بیشتری دارد. در مقابل، زمانی که دقت و کیفیت سطح اهمیت بالایی داشته باشد، ریخته گری دقیق میتواند انتخاب مناسبتری باشد. بنابراین نمیتوان یک روش را برای تمام قطعات آلومینیومی بهترین گزینه دانست.
ریخته گری ماسه ای آلومینیوم چگونه انجام میشود؟
ریخته گری ماسهای یکی از قدیمیترین و انعطافپذیرترین روشها در میان انواع ریخته گری آلومینیوم است. در این روش، قالب از ماسه مخصوص ساخته میشود و حفره ایجادشده در قالب، شکل قطعه نهایی را مشخص میکند. آلومینیوم پس از ذوبشدن درون قالب ریخته میشود و پس از خنکشدن و انجماد، قالب باز یا تخریب شده و قطعه خارج میشود. این روش برای تولید قطعاتی با ابعاد مختلف، بهخصوص قطعاتی که شکل پیچیده یا تیراژ محدود دارند، کاربرد زیادی دارد.
یکی از مزیتهای مهم ریخته گری ماسهای، هزینه اولیه پایینتر قالب در مقایسه با برخی روشهای قالب دائمی است. همچنین امکان تغییر نسبتاً آسان طراحی قالب باعث میشود این روش برای نمونهسازی، تولید قطعات سفارشی و پروژههایی با تعداد تولید محدود مناسب باشد. در مقابل، کیفیت سطح و دقت ابعادی آن معمولاً با روشهایی مانند دایکاست قابلمقایسه نیست و ممکن است قطعه پس از خروج از قالب به عملیات پرداخت یا ماشینکاری بیشتری نیاز داشته باشد.
مراحل ریخته گری ماسهای
- طراحی مدل: ابتدا مدل قطعه بر اساس ابعاد و شکل موردنظر ساخته میشود.
- ساخت قالب: ماسه در اطراف مدل فشرده شده و حفره موردنظر ایجاد میشود.
- ذوب آلومینیوم: آلیاژ انتخابشده در کوره به حالت مذاب درمیآید.
- ریختن مذاب: فلز مذاب از مسیر مشخص وارد قالب میشود.
- انجماد: مذاب داخل قالب خنک شده و شکل قطعه را به خود میگیرد.
- خارجکردن قطعه: قالب باز یا تخریب شده و قطعه بیرون آورده میشود.
- پرداخت نهایی: راهگاه و قسمتهای اضافی جدا شده و در صورت نیاز ماشینکاری انجام میشود.
| مزایا | محدودیتها |
|---|---|
| مناسب برای قطعات با ابعاد مختلف | کیفیت سطح معمولاً پایینتر از قالب فلزی است |
| مناسب برای تولید سفارشی | نیاز احتمالی به ماشینکاری بیشتر |
| هزینه اولیه قالب مناسب | قالب معمولاً یکبارمصرف است |
| انعطافپذیری در طراحی | سرعت تولید انبوه پایینتر |
| مناسب برای نمونهسازی | دقت ابعادی محدودتر نسبت به برخی روشها |
ریخته گری تحت فشار یا دایکاست آلومینیوم چیست؟
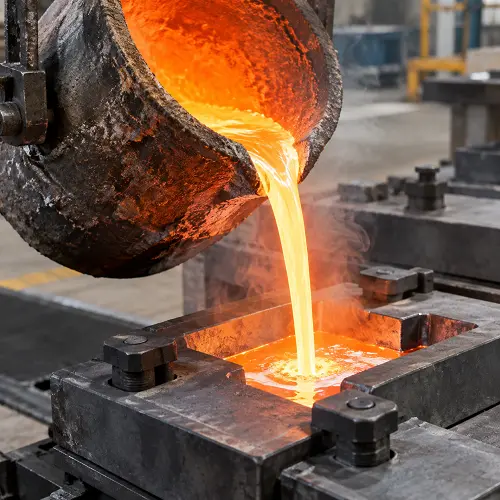
یکی از مهمترین روشها در میان انواع ریخته گری آلومینیوم، ریخته گری تحت فشار یا دایکاست است. در این فرآیند، آلومینیوم مذاب با فشار و سرعت بالا به داخل یک قالب فلزی تزریق میشود. فشار تزریق باعث میشود مذاب بتواند حفره قالب را بهسرعت پر کند و جزئیات هندسی قطعه را شکل دهد. بهدلیل استفاده از قالب فلزی دائمی، امکان تولید تعداد زیادی قطعه مشابه وجود دارد و همین ویژگی، دایکاست را به روشی مناسب برای تولید انبوه تبدیل کرده است.
دایکاست آلومینیوم در تولید قطعات کوچک و متوسط، قطعات دارای جزئیات، قطعات تزئینی، یراقآلات و بسیاری از اجزای صنعتی کاربرد دارد. سرعت بالای تولید، تکرارپذیری مناسب و کیفیت سطح قابلقبول از ویژگیهای این روش هستند. البته ساخت قالب دایکاست هزینه و زمان بیشتری نسبت به قالبهای ماسهای دارد؛ بنابراین این روش معمولاً زمانی توجیه بیشتری دارد که تیراژ تولید بهاندازه کافی بالا باشد.
انواع ریخته گری آلومینیوم
دایکاست محفظه سرد
در این روش، آلومینیوم مذاب ابتدا در یک محفظه قرار گرفته و سپس پیستون آن را با فشار بالا به داخل قالب هدایت میکند. این شیوه برای آلومینیوم کاربرد گستردهای دارد؛ زیرا دمای ذوب آلومینیوم نسبتاً بالا است و سیستم محفظه سرد برای چنین شرایطی مناسبتر است.
دایکاست محفظه گرم
در سیستم محفظه گرم، محفظه تزریق ارتباط مستقیمتری با مذاب دارد. این روش بیشتر برای فلزات و آلیاژهایی استفاده میشود که شرایط ذوب آنها با تجهیزات محفظه گرم سازگار است؛ بنابراین کاربرد آن برای آلومینیوم نسبت به محفظه سرد محدودتر است.
مزایای دایکاست آلومینیوم
- سرعت بالای تولید
- قابلیت تولید قطعات مشابه در تیراژ بالا
- امکان ایجاد جزئیات هندسی
- کیفیت سطح مناسب
- کاهش برخی عملیات ماشینکاری
- امکان تولید قطعات نسبتاً نازک
ریخته گری ثقلی آلومینیوم چه ویژگیهایی دارد؟
ریخته گری ثقلی یکی از روشهای تولید قطعات آلومینیومی است که در آن فلز مذاب، بدون نیاز به فشار تزریق بالا و عمدتاً تحت تأثیر نیروی گرانش، وارد قالب (که میتواند فلزی یا از جنسهای مناسب دیگر باشد) شده و پس از پر شدن، با خنک شدن و منجمد شدن، از قالب خارج میشود. این روش که در مقایسه با دایکاست سرعت پرشدن کمتری دارد و به فشار تزریق وابسته نیست، برای تولید قطعاتی با هندسه مناسب و تیراژ متوسط بسیار کاربردی است؛ بهطوری که در آن انتخاب دقیق قالب و کنترل دمای مذاب، نقشی حیاتی در کیفیت نهایی قطعه ایفا میکنند.
همچنین، استفاده از قالبهای دائمی فلزی در این فرآیند، برخلاف قالبهای ماسهای، امکان تولید چندباره، افزایش تکرارپذیری و کاهش هزینههای قالب را در تولیدات مداوم فراهم میآورد که در نهایت منجر به تولید گسترده انواع قطعات صنعتی، اجزای خودرو، قطعات مکانیکی و محصولات با هندسه نسبتاً ساده در صنایع مختلف میشود.
ریخته گری دقیق آلومینیوم چیست و چه کاربردی دارد؟
ریخته گری دقیق یکی از روشهای پیشرفته در صنعت آلومینیوم است کهدی که در آن ابتدا مدلی دقیق از قطعه ساخته و سپس قالبگیری میشود تا با ورود آلومینیوم مذاب به آن، قطعه نهایی با دقت ابعادی بسیار بالا شکل گیرد. این روش بهویژه زمانی که هدف آن، قطعه نهایی با دقت ابعادی بسیار بالا شکل گیرد. این روش بهویژه زمانی که هدفدی که در آن ابتدا مدلی دقیق از قطعه ساخته و سپس قالبگیری میشود تا با ورود آلومینیوم مذاب به آن، قطعه نهایی با دقت ابعادی بسیار بالا شکل گیرد.
این روش بهویژه زمانی که هدف کاهش عملیات ماشینکاری پس از ریخته گری است، اهمیتی دوچندان مییابد، چرا که مزایایی همچون دقت ابعادی عالی و قابلیت تولید فرمهای پیچیده را به همراه دارد. با این حال، به دلیل پیچیدگی و هزینه بالاتر فرآیند آمادهسازی مدل و قالب در مقایسه با سایر سوال نرود.
ریخته گری گریز از مرکز آلومینیوم چگونه انجام میشود؟
در ریخته گری گریز از مرکز، قالب هنگام ورود فلز مذاب با سرعت مشخصی به چرخش درمیآید. نیروی گریز از مرکز ایجادشده، مذاب را به سمت دیواره قالب هدایت میکند و باعث شکلگیری قطعه میشود. این روش بیشتر برای قطعاتی که شکل استوانهای، حلقوی یا متقارن دارند مناسب است. تفاوت اصلی آن با ریخته گری ثقلی در نحوه حرکت و توزیع مذاب داخل قالب است.
ریخته گری گریز از مرکز میتواند برای تولید برخی قطعات خاص که نیازمند ساختار یکنواختتر یا فرم هندسی مشخص هستند مورد استفاده قرار گیرد. البته کاربرد آن بهاندازه دایکاست یا ماسهای گسترده نیست و انتخاب آن باید بر اساس هندسه قطعه و ویژگیهای فنی موردنظر انجام شود.
قطعات مناسب برای ریخته گری گریز از مرکز
قطعات استوانهای و حلقوی معمولاً سازگاری بیشتری با این روش دارند. برای نمونه، برخی بوشها، حلقهها و قطعات دارای ساختار دورانی را میتوان با استفاده از این فرآیند تولید کرد.
نکته مهم در انتخاب این روش
استفاده از نیروی گریز از مرکز بهتنهایی به معنی مناسببودن این روش برای هر قطعه آلومینیومی نیست. شکل قطعه، ابعاد، ضخامت، نوع آلیاژ و مشخصات محصول باید پیش از انتخاب فرآیند بررسی شود.
مقایسه انواع ریخته گری آلومینیوم
هرکدام از روشهای ریخته گری آلومینیوم برای شرایط خاصی مناسب هستند. بنابراین پیش از انتخاب فرآیند، باید مشخصات محصول و نیازهای پروژه بهطور کامل بررسی شود.
| روش ریخته گری | دقت ابعادی | سرعت تولید | هزینه قالب | مناسب برای |
|---|---|---|---|---|
| ماسهای | متوسط | متوسط تا پایین | پایینتر | قطعات سفارشی و بزرگ |
| دایکاست | بالا | بالا | بالا | تولید انبوه قطعات کوچک و متوسط |
| ثقلی | مناسب | متوسط | متوسط | قطعات صنعتی با هندسه مناسب |
| دقیق | بالا | متوسط | متوسط تا بالا | قطعات پیچیده و ظریف |
| گریز از مرکز | مناسب | متوسط | متوسط | قطعات استوانهای و حلقوی |
برای تولید انبوه کدام روش مناسبتر است؟
اگر هدف، تولید تعداد زیادی قطعه مشابه با سرعت بالا باشد، دایکاست یکی از گزینههای مهم محسوب میشود. البته هزینه اولیه ساخت قالب باید در محاسبات اقتصادی پروژه لحاظ شود.
برای قطعات پیچیده کدام روش بهتر است؟
برای قطعاتی که جزئیات هندسی زیادی دارند، ریخته گری دقیق یا دایکاست میتواند گزینه مناسبی باشد. انتخاب نهایی به ابعاد، جنس آلیاژ، تیراژ و دقت موردنیاز بستگی دارد.
برای قطعات بزرگ و سفارشی چه روشی مناسب است؟
ریخته گری ماسهای بهدلیل انعطافپذیری در ساخت قالب، برای بسیاری از قطعات بزرگ یا پروژههای سفارشی گزینه مناسبی است.
انواع ریخته گری آلومینیوم
عوامل مؤثر بر انتخاب روش ریخته گری آلومینیوم
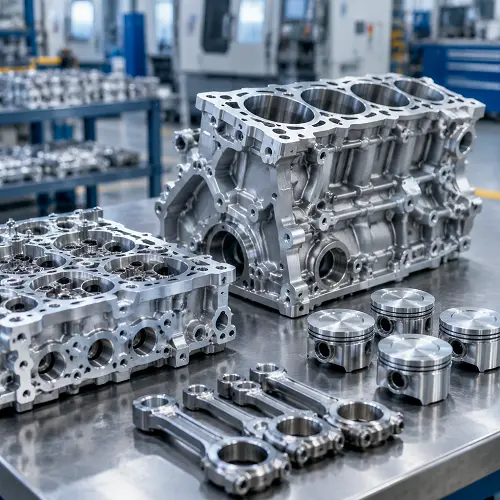
انتخاب از میان انواع ریخته گری آلومینیوم باید بر اساس مجموعهای از عوامل فنی و اقتصادی انجام شود. نمیتوان صرفاً به هزینه اولیه یا سرعت تولید توجه کرد؛ زیرا کیفیت قطعه، نوع آلیاژ و شکل محصول نیز تأثیر زیادی در انتخاب روش دارند.
شکل و پیچیدگی قطعه
هرچه هندسه قطعه پیچیدهتر باشد، نیاز به روش و قالبی دقیقتر افزایش پیدا میکند. جزئیات ظریف باید در زمان طراحی قالب و انتخاب فرآیند مورد توجه قرار گیرند.
تیراژ تولید
تیراژ بالا معمولاً استفاده از قالبهای دائمی و فرآیندهای سریعتر را توجیه میکند. در مقابل، برای تعداد محدود ممکن است روشهایی با هزینه اولیه کمتر مناسبتر باشند.
دقت موردنیاز
اگر قطعه باید ابعاد بسیار دقیقی داشته باشد، انتخاب روش ریخته گری اهمیت بیشتری پیدا میکند. دایکاست و ریخته گری دقیق در این زمینه میتوانند مزایای قابلتوجهی داشته باشند.
کیفیت سطح
برای قطعات تزئینی یا محصولاتی که ظاهر اهمیت زیادی دارد، کیفیت سطح یکی از معیارهای اصلی انتخاب فرآیند است. عملیات پرداخت و آبکاری نیز باید از ابتدا در طراحی پروژه در نظر گرفته شوند.
نوع آلیاژ
تمام آلیاژهای آلومینیوم رفتار یکسانی در فرآیند ریخته گری ندارند. دمای ذوب، سیالیت، انقباض و ویژگیهای مکانیکی آلیاژ باید در انتخاب روش لحاظ شوند.
مشاهده حُجره اینترنتی این مجموعه:
💬 سخن پایانی
شناخت انواع ریخته گری آلومینیوم به تولیدکنندگان کمک میکند برای هر قطعه، فرآیندی متناسب با نیازهای فنی و اقتصادی انتخاب کنند. ریخته گری ماسهای بهدلیل انعطافپذیری برای بسیاری از قطعات سفارشی و پروژههای محدود مناسب است، درحالیکه دایکاست بهدلیل سرعت تولید، تکرارپذیری و قابلیت ایجاد جزئیات، انتخابی کاربردی برای تولید انبوه محسوب میشود. ریخته گری ثقلی نیز برای برخی قطعات با هندسه مناسب گزینه قابلقبولی است.
از طرف دیگر، ریخته گری دقیق برای قطعات پیچیده و دارای جزئیات ظریف کاربرد دارد و ریخته گری گریز از مرکز بیشتر برای قطعات استوانهای و حلقوی مورد توجه قرار میگیرد. در نهایت، بهترین روش را نمیتوان بدون بررسی مشخصات قطعه تعیین کرد. نوع آلیاژ، ابعاد، پیچیدگی، تیراژ، دقت، کیفیت سطح و هزینه تولید باید همگی در کنار یکدیگر بررسی شوند تا فرآیند مناسب انتخاب شود.
برای ثبت سفارش و خرید انواع یراق آلات با بهترین کیفیت به صفحه تماس با ما مراجعه کنید.

